 Ürün ara
 tr
HMC630A(Pozitif T) Yatay İşleme Merkezi
Cat:Yatay İşleme Merkezi
Yatak pozitif bir T yapı düzenini benimser, tabla ileri geri hareket eder (Z içerir), mesnet yukarı ve aşağı hareket eder (Y bölme) ve sütun sola v...
Ayrıntıları Gör
Dikey bir işleme merkezinin güvenilir bir kâr merkezi mi yoksa sadece pahalı bir iş mili taşıyıcısı mı olacağı, nerede çalıştırıldığına bağlıdır. Makinenin kendisi nötrdür; uygulama ona amaç verir. CNC dik işleme merkezleri kalıpçılık, otomotiv, havacılık, yeni enerji ve hassas mühendislik alanlarında artık yaygındır; ancak bu alanların her biri iş milini, takım değiştiriciyi ve çalışma tablasını farklı bir yöne itmektedir.
Birçok alıcı önce seyahati, iş mili hızını ve fiyatı karşılaştırır ve iş yüküne daha sonra karar verir. Dikey bir işleme merkezi için bu sipariş genellikle ya gereğinden fazla spesifikasyona sahip bir makine ya da ana görevine hiçbir zaman tam olarak uymayan bir makine üretir. Daha iyi bir sıralama, parça ailesini tanımlamak, baskın kesme koşullarını incelemek ve buradan iş mili aralığını, sönümleme gerekliliklerini, tabla boyutunu, talaş yönetimini ve magazin kapasitesini seçmektir.
Dikey iş mili düzeni, birden fazla özelliğe sahip orta boyutlu prizmatik parçalar için iyi çalışır: frezelenmiş yüzler, delinmiş desenler, dişli delikler ve şekillendirilmiş konturlar. Yer çekimi talaşı takımdan uzaklaştırdığından, koruma ve talaş aktarımı yatay iş miline göre daha kolaydır. Asıl soru, makine spesifikasyonunun atölyenin üretim ritmine uyup uymadığıdır. Toplu iş modelleri, siparişe göre takım çeşitliliği ve malzeme türü, bu kararı bir broşürdeki tek bir performans numarasından daha fazla etkiler.
Yüzlerce işleme atölyesiyle çalıştıktan sonra, her broşür spesifikasyonundan daha ağır basan bir farklılık vardır: parça çizimiyle başlayan alıcılar sakin kalır; İş mili eğrisiyle başlayan alıcılar sonunda bir uzlaşmayı rasyonelleştirirler.
Kalıp ve kalıp işi, dikey işleme merkezleri için en güçlü uygulama alanlarından biri olmayı sürdürüyor. Enjeksiyon kalıpları, basınçlı döküm kalıpları, damgalama takımları ve elektrotlar, dikey iş milini destekleyen geometriyi paylaşır: düzgün enterpolasyon ve yüksek tekrarlanabilirlik gerektiren derin kaburgalar, keskin köşeler ve konturlu yüzeyler. Bu ortamda makine nadiren maksimum talaş kaldırma performansıyla çalışır; iş yükü, uzun, yarı gözetimsiz döngüler ve tekrarlanan sığ geçişler boyunca doğruluğu korumakla ilgilidir.
Birçok kalıp atölyesi ±0,005–0,01 mm civarındaki bitirme toleranslarıyla çalışır ve makine ısındıkça sapmanın sabit kalmasını bekler. Bu nedenle döküm sertliği, yüksek hassasiyetli bilyalı vidalar ve termal davranış, performansın maksimum iş mili hızından daha iyi belirleyicileridir. Tezgah bu özelliklerden yoksun olduğunda belirtiler, sertleştirilmiş takım çeliğinde gölge çizgileri, dalgalılık ve tutarsız kenar tanımı olarak ortaya çıkar.
Bir VMC'deki tipik kalıp uygulamaları şunları içerir:
 ZN-L1165 Esnek Otomotiv İşleme için Dikey İşleme Merkezi Bu dikey işleme merkezi, prototiplere ve fren kaliperleri ve kontrol kolları gibi küçük ve orta seri parçalara uygundur. Sert yapısı ve hızlı iş mili, otomotiv üretiminde yaygın olarak kullanılan karışık kesme, delme ve kılavuz çekme işlemlerini destekler. Ürünü Görüntüle →
| Başvuru | Tipik malzeme | Anahtar makine odağı |
|---|---|---|
| Plastik kalıp boşluğu | P20, S136, NAK80 | Pürüzsüz şekillendirme, termal stabilite |
| Döküm kalıbı | H13 türleri | Sertlik, titreşim sönümleme |
| Damgalama aracı | Sertleştirilmiş takım çeliği | Aşınma direnci, tekrarlanabilir konumlandırma |
| Elektrot | Grafit, bakır | Toz koruması, temiz mil |
Otomotiv üretimi genellikle özel transfer hatlarıyla ilişkilendirilir; pratikte işlemenin büyük bir kısmı esnek bir şekilde gerçekleşir. Dikey işleme merkezi, özel bir üretim hattı gerektirmeyen prototipler, deneme partileri ve küçük-orta seri parçalar için standart bir çözümdür. Fren kaliperleri, direksiyon mafsalları, kontrol kolları, valf gövdeleri, şanzıman muhafazaları ve elektrikli motor muhafazaları tipik iş parçalarıdır.
Otomotiv alanında baskın kesme koşulları karışıktır: dökme demir veya alüminyumda aralıklı kesmelerin yanı sıra sık sık delme, kılavuz çekme ve kanal açma. Bu kombinasyon iş mili hızlanması, hassas kılavuz çekme doğruluğu ve talaş temizleme üzerinde baskı oluşturur. Çevrim süresi ekonomik açıdan temel etken olduğundan hızlanma ve takım değiştirme hızı mutlak iş mili gücünden daha önemlidir.
Elektrikli araç tarafında aynı dikey platform, motor uç kapaklarını, invertör muhafazalarını, baraları ve su soğutma plakalarını işliyor. Bu parçalar tek bir kurulumda kısa alüminyum bloklar ve uzun, sığ plakalar arasında değişir, bu nedenle esnek kelepçeli sağlam bir çalışma tezgahı gerekli hale gelir.
Havacılık genellikle büyük beş eksenli portal makinelerle bağlantılıdır, ancak uçak üretiminin büyük bir kısmı detay parçaları içerir: braketler, bağlantı parçaları, zemin plakaları, ara parça blokları ve dikey işleme merkezi tablasına rahatça oturan yapısal elemanlar. Parti boyutları orta düzeydedir, malzeme maliyeti yüksektir ve boyutsal izlenebilirlik esastır; dolayısıyla işleme güvenilirliği saf hızdan daha ağır basar.
İnce duvarlı geometriler en belirgin zorluktur. İş parçası kesme basıncı altında esneyerek kalınlık değişimine ve titreşime neden olur. Bir VMC, alttan vakum donanımlarını ve yardımcı desteği kabul edebildiğinde ve iş mili son geçişler için kararlı düşük hızda tork sunduğunda yardımcı olur. Alüminyum alaşımları aynı zamanda kırılması ve boşaltılması gereken uzun, lifli talaşlar da üretir, aksi takdirde hem yüzey kalitesi hem de takım ömrü düşer.
Yeni enerji sektörü, dikey işleme merkezi uygulama haritasını önemli ölçüde genişletti. Akü tepsileri, modül uç plakaları, baralar, sıvı soğutma plakaları, şarj direkleri ve denetleyici muhafazaları, dikey bir platformun verimli bir şekilde işleyebileceği büyük, düz alüminyum parçalardan oluşan bir aileye aittir.
Bu malzeme akışında alüminyum alaşımı ve bakır hakimdir. Her ikisi de çelikten daha yumuşak fakat yapışkan olduğundan talaş kontrolü ve yüzey temizliği kritik hale gelir. Pille ilgili parçalarda metal döküntüleri ciddi bir kalite riski oluşturur. Makinenin güçlü bir soğutma sıvısı akışına, iyi tasarlanmış talaş vidalarına ve temizlik için çalışma alanına kolay erişime ihtiyacı vardır.
Parçalar uzun ve ince olduğunda çalışma tezgahı boyutu ve yük kapasitesi belirleyici hale gelir. 1.200–1.500 mm aralığındaki bir tabla, iki veya üç bileşenin tek bir kurulumda sıkıştırılmasına olanak tanır, bu da boşta kalma süresini kısaltır ve kalitenin bir iş parçasından diğerine tutarlı kalmasını sağlar.
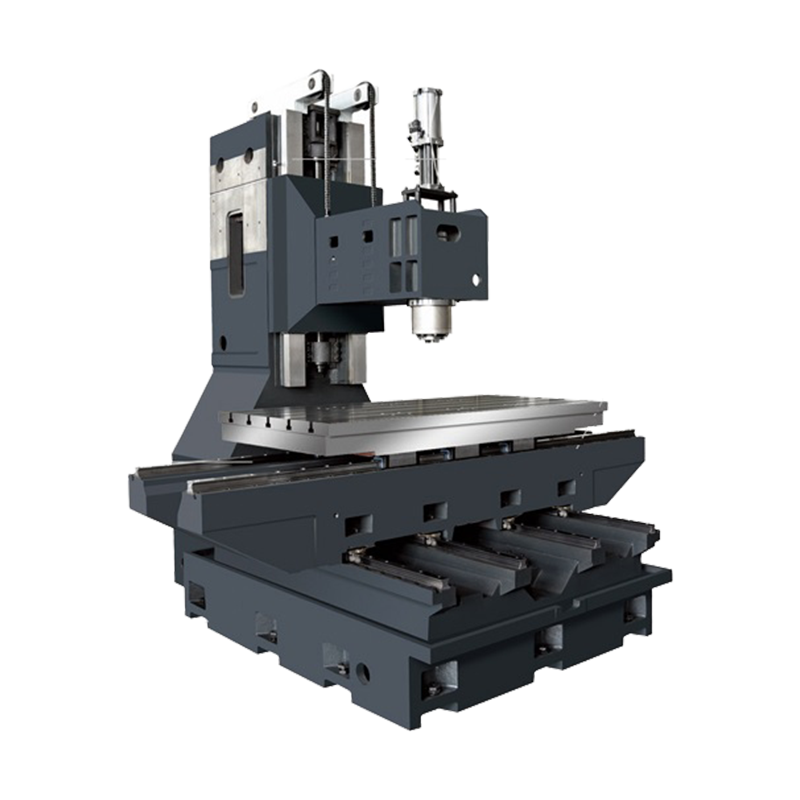 ZN-L1580 Gevrek Malzeme İşleme için Dikey İşleme Merkezi Daha uzun çalışma tablası ve sağlam yapısıyla bu merkez safir, seramik ve kompozitlerin işlenmesi için uygundur. Sığ kesimleri kontrol etmek ve kenar kırılmasını önlemek için düşük hızlarda dengeyi korur. Ürünü Görüntüle →
Ana alanların ötesinde üreticiler, daha az belirgin uygulamalar için giderek daha fazla dikey işleme merkezlerini kullanıyor. Safir, seramik, karbon fiber kompozitler ve diğer kırılgan malzemeler, rulmanları aşındırıcı tozdan koruyan elmas kaplı takımlar ve sızdırmaz millerle dikey bir platformda işlenir. Kırılgan malzemelerin kenar kırılmasını önlemek için sığ kesme derinliklerine ve kontrollü ilerlemelere ihtiyaç duyması nedeniyle tezgahın düşük devirde rijit kalması gerekir.
Genel hassas mühendislik en geniş uygulama alanı olmayı sürdürüyor: pompalar, valfler, dişli kutuları, flanşlar, mastarlar, fikstürler ve tek seferlik yedek parçalar. Bir atölye için bir VMC, tek bir haftada beş farklı sektöre hizmet verebilir. Bu esneklik üç özelliğe bağlıdır: yeterli kapasiteye sahip bir otomatik takım değiştirici, hızla yeniden yapılandırılabilen bir iş parçası bağlama sistemi ve prob ile ölçüm ve takım ayarlama rutinlerini basitleştiren bir kontrol.
Başvuru alanı netleştiğinde seçim süreci daha kolay hale gelir. Aşağıdaki tablo, farklı endüstrilerin aynı dikey platforma yerleştirdiği tipik makine önceliklerini özetlemektedir.
| Başvuru field | İş mili hız aralığı | Anahtar makine önceliği |
|---|---|---|
| Kalıpla ve öl | 8.000–12.000 dev/dak | Şekillendirme doğruluğu, sağlamlık, termal stabilite |
| Otomotiv parçaları | 12.000–15.000 dev/dak | Hızlı ATC, çabuk hızlanma, hassas kılavuz çekme |
| Havacılık ayrıntıları | 10.000–15.000 dev/dak | Beş eksen seçeneği, soğutma sıvısı yönetimi |
| Yeni enerji | 10.000–15.000 dev/dak | Talaş tahliyesi, geniş tabla kapasitesi |
| İş mağazaları / genel | 10.000–12.000 dev/dak | Esneklik, hızlı kurulum, güvenilir ATC |
Ayrıca dikey ve yatay işleme arasında yapısal bir seçim de vardır. Çeşitli yüzeylerde işlenmesi gereken prizmatik parçalar için yatay bir makine, her indekste yeni bir yüz sunar, bu nedenle hacim üreticileri sıklıkla bunu tercih eder. Tek yüzlü çalışma, derin cepler ve sık değiştirmeler için dikey bir makinenin erişilebilirliği ve kompakt kaplama alanı genellikle daha iyi bir tercihtir. yatay ve dikey işleme merkezi karşılaştırması Günlük çalışma şartlarındaki farkı açıklar.
CNC dik işleme merkezlerinin uygulama alanları bir pazarlama listesi değildir; bunlar beklentilerin bir kontrol listesidir. Tezgahın kesme kuvvetlerini karşılaması, toleransı koruması, talaşları boşaltması ve atölyenizin gerçekte karşı karşıya olduğu parti boyutuna uyması gerekir. Uygulamayla başlayarak makine tasarımının sizin için çalışmasına izin verirsiniz. VMC bu şekilde seçildiğinde tesisteki en çok yönlü, güvenilir ekipmanlardan biri haline gelir.

Yatak pozitif bir T yapı düzenini benimser, tabla ileri geri hareket eder (Z içerir), mesnet yukarı ve aşağı hareket eder (Y bölme) ve sütun sola v...
Ayrıntıları Gör
Yatak pozitif bir T yapı düzenini benimser, tabla ileri geri hareket eder (Z içerir), mesnet yukarı ve aşağı hareket eder (Y bölme) ve sütun sola v...
Ayrıntıları Gör
Makine, yatak üzerinde sabit portal çerçeve ve hareketli tablanın yapısının parçaları benimser. Kiriş kolonu entegre tasarımı, yüksek verimlilik ve...
Ayrıntıları Gör
Makine, yatak üzerinde sabit portal çerçeve ve hareketli tablanın yapısının parçaları benimser. Kiriş kolonu entegre tasarımı, yüksek verimlilik ve...
Ayrıntıları Gör
Makine, yatak üzerinde sabit portal çerçeve ve hareketli tablanın yapısının parçaları benimser. Kiriş kolonu entegre tasarımı, yüksek verimlilik ve...
Ayrıntıları Gör
Takım tezgahı esas olarak uçak, basamak ve özel şekil gibi çeşitli metal malzemelerin hassas taşlanması için uygun ve otomotiv, elektronik, tıbbi e...
Ayrıntıları Gör
Temel olarak transit lokomotiflerinin iç profillerini işler; Otomobillerin dar ve uzun kısımları; TV çerçeveleri, buzdolabı çerçeveleri, iletişim e...
Ayrıntıları Gör
Temel olarak transit lokomotiflerinin iç profillerini işler; Otomobillerin dar ve uzun kısımları; TV çerçeveleri, buzdolabı çerçeveleri, iletişim e...
Ayrıntıları Gör
All rights reserved Jiangsu Chuangjia Machinery Co, LTD.
